

Soluciones y prácticas de corte de bloques de mármol conMáquina de sierra ultrafina de varios hiloss

Tres soluciones de sierras de hilo múltiple ultrafinas para cortar bloques de mármol
Los bloques de mármol se caracterizan generalmente por su gran volumen y gran peso. Los requisitos básicos para cortar losas de mármol apuntan claramente a tres aspectos clave: alta tasa de producción, control preciso del espesor y bajo daño superficial. Las principales diferencias entre los diferentes tipos de mármol se concentran en dimensiones clave como la fragilidad, la estructura de la textura y el contenido de impurezas. El proceso de corte debe adaptarse completamente a las características de alta carga y gran volumen de corte del corte de bloques. Esto requiere optimización y ajuste específicos de la selección del hilo diamantado, la configuración de los parámetros del proceso y la configuración del sistema auxiliar para garantizar que tanto la eficiencia del corte como la calidad de la losa cumplan con los estándares.
Las siguientes son soluciones de corte personalizadas para diferentes tipos de bloques de mármol, recopiladas a partir de la experiencia práctica para formar una guía de mejores prácticas:
1. Bloques de mármol de colores claros-muy frágiles (variedades representativas: Caracata, blanco copo de nieve, blanco Carrara)
Desafíos de corte de núcleos:
Este tipo de mármol es extremadamente frágil, con una resistencia a la flexión inferior o igual a 8 MPa. La distribución de la tensión interna del bloque es desigual, lo que lo hace muy susceptible a defectos de penetración de los bordes-y defectos de agrietamiento en la dirección de la fibra-durante el corte de la losa. Además, la superficie de las losas de colores claros-es extremadamente sensible a los rayones causados por las impurezas en la pieza en bruto, y el producto terminado requiere un nivel de brillo mayor o igual a 90GU.
Solución de corte personalizada:
Selección de alambre de diamante: se selecciona alambre de diamante electrochapado de 0,5-0,6 mm de alto-resistencia, con un tamaño de grano abrasivo controlado a malla 50-60. El material base es alambre de acero con alto contenido de carbono con una resistencia a la rotura mayor o igual a 2800 MPa, que cumple plenamente con los requisitos de alta tracción y alta carga para cortar las losas de bloques. Al mismo tiempo, la tasa de desprendimiento de granos abrasivos de la capa de galvanoplastia se controla estrictamente a menos del 8% o igual, evitando rayones y defectos en la superficie de la losa desde la fuente.
Configuración de parámetros de proceso (adecuada para espesores de losa de 30 a 80 mm):
Velocidad lineal: 6-10 m/s, empleando un modo de corte estable y de baja velocidad para minimizar el impacto de la vibración de la sierra de alambre en la textura del mármol, y controlando estrictamente la amplitud de la vibración a menos o igual a 0,02 mm para garantizar que la planitud de la losa cumpla con los estándares;
Velocidad de alimentación: empleando una estrategia de control segmentada y precisa-Etapa inicial (0-5 mm): 0,1-0,2 mm/min, liberando la tensión superficial en la materia prima mediante un corte lento para evitar que los bordes se astillen; Etapa intermedia (5 mm a 80 % del espesor de la materia prima): 0,4-0,6 mm/min, logrando un equilibrio entre eficiencia de corte y calidad de la losa; Etapa final (20% restante): 0,2-0,3 mm/min, lo que previene eficazmente el astillado del borde inferior y el agrietamiento de las esquinas;
Control de Tensión: Ajustar a 25-30N, adaptándose a la carga de corte de la materia prima, evitando tensiones excesivas que podrían provocar fisuras de textura interna en la losa, asegurando al mismo tiempo que no se deslice el hilo de diamante, garantizando un espesor uniforme de la losa.
Medidas de protección auxiliares (centradas en garantizar la calidad de la lámina terminada):
Fluido de corte: se utiliza una fórmula compuesta de fluido de corte a base de agua-a baja-temperatura, agente anti-blanqueador e inhibidor de corrosión, con una temperatura del fluido de corte controlada inferior o igual a 38 grados. La pulverización de atomización multipunto se logra a través de 8 a 10 boquillas, con una presión de pulverización de 0,6 a 0,8 MPa y un tamaño de gota controlado a 10 a 15 μm, cubriendo completamente el área de corte. Esto enfría eficazmente el hilo de diamante y la superficie de corte, elimina rápidamente las virutas y evita marcas de agua en la superficie de la hoja.
Fijación en blanco: se utiliza un método de fijación que combina adsorción al vacío, vigas de presión rígidas y almohadillas de poliuretano de 10 mm de espesor. La presión del haz de presión se ajusta a 0,3-0,5 MPa para prevenir eficazmente el desplazamiento de la pieza en bruto y evitar desviaciones en el espesor de la lámina.
Sistema de eliminación de virutas: equipado con un puerto de succión de presión negativa en forma de anillo-(valor de presión negativa -0,06 MPa), junto con un filtro secundario de precisión de 10 μm, puede eliminar rápidamente el polvo y las partículas de arena generadas durante el corte, evitando fundamentalmente rayones en la superficie de la hoja.

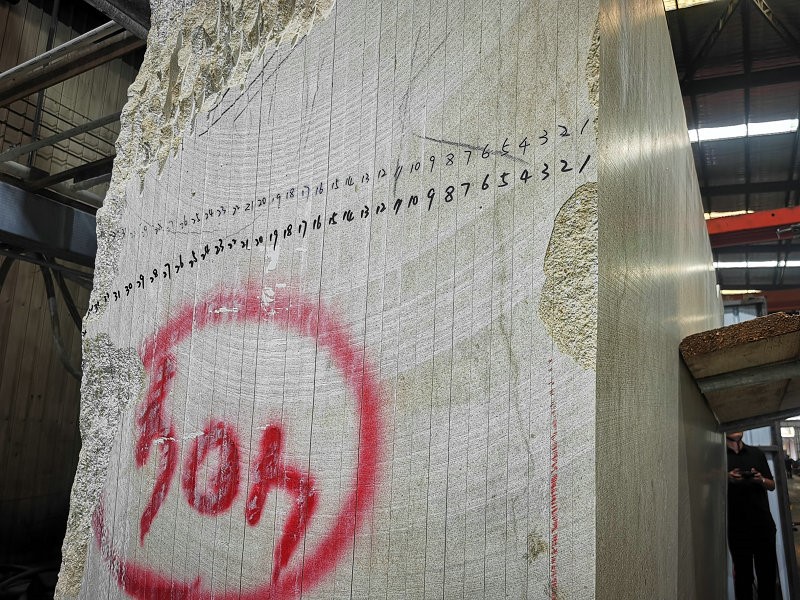
2. Bloques de mármol que contienen cristales duros (variedades representativas: blanco jazz, blanco carrara, mármol veteado gris)
Desafíos de corte de núcleos:
Estos bloques contienen una gran cantidad de cristales de cuarzo con una dureza de Mohs de 7, lo que provoca un aumento repentino de la resistencia al corte local de más del 30%, lo que fácilmente provoca que el hilo de diamante se embote y se rompa. Al mismo tiempo, el sustrato blando que rodea los cristales es propenso a agrietarse, lo que afecta gravemente la integridad de la losa. Además, el gran tamaño de los bloques los hace susceptibles a desviaciones de espesor debido al desplazamiento de la sierra de hilo durante el corte, lo que afecta la precisión del producto terminado.
Solución de corte personalizada:
Selección de alambre de diamante: se utiliza alambre de diamante adherido con resina- de 0,6-0,7 mm con un tamaño de grano abrasivo de malla 40-50. La unión de resina proporciona excelentes propiedades de autoafilamiento, y el diseño de disposición de grano abrasivo en espiral de múltiples capas aumenta la densidad del grano abrasivo en un 50 % en comparación con las sierras de alambre comunes, lo que mejora significativamente la eficiencia de corte en puntos duros, se adapta a los requisitos de corte de bloques de alta carga y garantiza un corte continuo y estable de losas.
Configuración de parámetros de proceso (adecuada para espesores de lámina de 50 a 100 mm):
Velocidad lineal: 8-12m/s. El aumento de la velocidad lineal reduce la compresión localizada de los granos abrasivos por parte de los cristales, lo que prolonga la vida útil del hilo de diamante y garantiza una superficie de corte suave y plana.
Velocidad de avance: emplea un modo de control de fuerza de corte de bucle cerrado-, que establece el umbral de fuerza en 30-35 N. Cuando la fuerza de corte excede los 35 N (es decir, cuando entra en contacto con regiones cristalinas densas), la velocidad de avance disminuye automáticamente entre 0,1 y 0,2 mm/min (por ejemplo, de 0,5 mm/min a 0,3 mm/min). Cuando la fuerza de corte es inferior a 30 N, la velocidad de avance aumenta automáticamente, evitando eficazmente que la hoja se astille o se rompa el hilo de diamante debido a una sobrecarga.
Control de tensión: Establezca en 30-35 N, empleando una estrategia de compensación de tensión dinámica. Aplica automáticamente una compensación de tensión de 1,5 N cuando encuentra regiones cristalinas para evitar que la sierra de hilo se doble, asegurando la rectitud del corte de la lámina y controlando estrictamente la desviación del espesor dentro de ±0,1 mm.
Medidas de protección auxiliares (centradas en garantizar la precisión e integridad de la lámina):
Líquido de corte: agregar agentes anti-desgaste de presión extrema (como ésteres de fosfato) puede reducir el coeficiente de fricción entre el cristal y el hilo de diamante en un 20 %, lo que reduce la resistencia al corte; simultáneamente, aumentar el caudal del fluido de corte a 30-40 litros/minuto mejora la eliminación de virutas, evita que el polvo de cristal obstruya los granos abrasivos y evita rayones en la superficie de la lámina;
Calibración del Equipo: Antes del corte, se utiliza un instrumento de posicionamiento láser para calibrar el paralelismo del conjunto de la rueda guía, asegurando un error menor o igual a 0.015mm/m; simultáneamente, se utiliza un nivel para calibrar la posición de colocación de la materia prima, controlando el error horizontal Menor o igual a 0,1 mm/m, asegurando espesor uniforme de la lámina desde la fuente.
3. Bloques de mármol-con textura sueltos (variedades representativas: mármol beige, mármol beige dorado, mármol reticulado marrón claro)
Desafíos de corte de núcleos:
Este tipo de mármol tiene una estructura suelta con una porosidad mayor o igual al 3%. Cuando se corta en losas, es propenso a perder-textura en grandes áreas y a astillarse los bordes, lo que genera una alta tasa de desechos. Al mismo tiempo, la gran superficie de la piedra en bruto permite que el líquido de corte se filtre, provocando variaciones de color en la losa. La superficie cortada también es propensa a tener asperezas, lo que afecta directamente el brillo del procesamiento posterior y aumenta los costos de procesamiento.
Solución de corte personalizada
Selección de alambre de diamante: se utiliza alambre de diamante galvanizado de 0,55-0,6 mm con un tamaño de grano abrasivo de malla 50-60 y distribución uniforme. El revestimiento de aleación de níquel mejora la rigidez del alambre, logrando una resistencia a la tracción mayor o igual a 2600MPa. Esto reduce eficazmente el desgarro de partículas sueltas, se adapta al entorno de vibración del corte de piedra en bruto y maximiza la integridad de la losa.
Configuración de parámetros de proceso (adecuada para espesores de lámina de 40 a 90 mm):
Velocidad lineal: 10-14 m/s, empleando el modo de corte de alta velocidad para acortar el tiempo de contacto entre el hilo de diamante y la textura suelta, reduciendo el desprendimiento de la textura y el desconchado de los bordes;
Velocidad de alimentación: 0,5-0,7 mm/min, lo que mantiene una alimentación estable para evitar tensiones desiguales en áreas texturizadas localizadas debido a fluctuaciones de velocidad, lo que reduce aún más el riesgo de astillado de los bordes;
Control de tensión: Establezca en 32-36N, logrando un "corte rápido" de la piedra en bruto con el hilo de diamante a través de alta tensión, reduciendo la fricción y el desprendimiento entre la textura y el alambre, al mismo tiempo que garantiza un funcionamiento estable de la sierra de hilo y garantiza la planitud de la hoja.
Medidas de protección auxiliares (centradas en proteger la integridad de la textura y evitar la diferencia de color):
Líquido de corte: agregue un sellador impermeable (como un agente de acoplamiento de silano) para reducir la absorción de líquido en la superficie de la losa, previniendo eficazmente las diferencias de color; utilice aspersión a baja-presión,-área grande, con una presión de aspersión de 0,4-0,6 MPa y un área de aspersión mayor o igual a 0,8 m², para evitar la pérdida de textura suelta y daños a las losas causados por la aspersión a alta presión;
Tratamiento posterior-a la losa: Inmediatamente después del corte, aplique un sellador-específico para piedra en bruto que combine con el color de la piedra en toda la superficie de la losa para sellar los poros de la piedra y evitar una mayor pérdida de textura durante el transporte y procesamiento posteriores. Esto también aumenta el brillo básico de la superficie cortada en 5-8GU, sentando una buena base para el pulido posterior.